

En 2000 kg batch av polyester interlock har nettopp fullført en eksosfargesyklus ved 130°C. Operatøren tar en prøve, og skyggen viser sann, bortsett fra spredte hvite merker som aldri godtok fargestoffet. Oppskriften, vannkjemien og maskinprofilen sjekkes ut. Den virkelige årsaken satt på fiberen før badekaret i det hele tatt var forberedt: olje.
Polyestergarn kommer med spinnefinish, strikkeolje og håndteringsfett fra oppstrømsproduksjon. Fordi polyester er hydrofob, klamrer disse oljene seg til fiberoverflaten og motstår vannbasert kjemi. Under farging blokkerer filmen fargestoffmolekyler fra å adsorbere på fiberen, og produserer bleke flekker, striper og flekkete skygge. A polyester stoff farging spesiell avfettingsmiddel løser problemet ved kilden: den løfter oljen av fiberen, emulgerer den inn i badekaret og holder den suspendert slik at fargestoffet når hver fiber jevnt.
Jobben skiller seg fra generell skuring. Et effektivt fargingsavfettingsmiddel må fungere innenfor fargesyklusens temperaturvindu, sameksistere med disperse fargestoffer og ikke etterlate rester som forstyrrer nivåfarging. Stoff som fører olje inn i badekaret gir defekter som ingen mengde ekstra fargestoff korrigerer.
Hvorfor restolje forårsaker ujevn farging på polyester
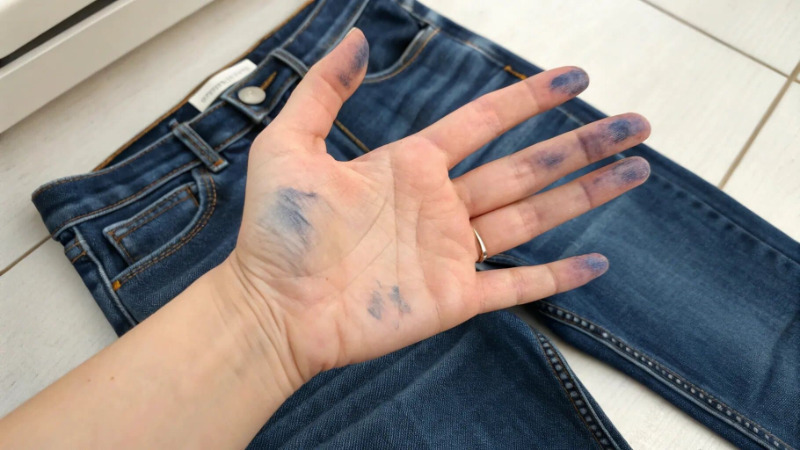
Resterende olje forhindrer fargestoffmolekyler i å komme i kontakt med fiberen, så hver oljeaktig lapp blir en sone med lavt opptak som fremstår som en lysere flekk, hvitt merke eller dempet strek etter farging.
Fiberprodusenter bruker spinnfinish på trukket polyestergarn for smøring og statisk kontroll, typisk 0,3–0,8 vekt%; varpstrikking legger til en annen film med maskinolje. Disse oljene inneholder basisoljer, emulgatorer og antistatiske tilsetningsstoffer som ikke løses opp i vann. Alkalisk skuring under 80°C splitter ikke oljefilmen helt fra en hydrofob fiber.
Ved fargingstemperatur blir problemet mer aggressivt. Varme senker viskositeten til oljen, slik at den migrerer, smører utover garnbunter og kan avsettes på nytt på tidligere rent stoff under nedkjølingsfasen. Dette er grunnen til at flyktige oljemerker ofte dukker opp midt på rullen i stedet for bare i kantene.
0,3–0,8 % Typisk spinnfinishbelastning på trukket polyestergarn
0,2 % Restolje som kan etterlate et synlig motstandsmerke
80–100°C Emulsjonsfrigjøringsvindu før farging
Selv en 0,2 % gjenværende oljefilm kan fungere som resist og skape en synlig defekt etter farging.
Hva en spesiell avfettingsmiddel for polyesterstofffarging må levere
Et spesialfargemiddel for polyester må fjerne olje under oppvarming av badet, holde oljen stabilt emulgert gjennom fargefasen og etterlate null rester som forstyrrer fargestoffopptaket.
I motsetning til varefuktemidler, er et fargingsavfettingsmiddel bygget rundt prosesskjemi. Den parer ikke-ioniske etoksylerte overflateaktive stoffer med utvalgte anioniske komponenter for å senke grensesnittspenningen mellom olje og vann ved 80–130 °C. Emulgatormolekyler omgir hver oljedråpe og danner miceller som er små nok til å holde seg suspendert; hvis de kollapser, flyter oljen til overflaten og faller tilbake på stoffet.
- Høy emulgeringskapasitet i utløsningsvinduet på 80–100°C
- Lavskumoppførsel som holder pumpesirkulasjonen stabil
- Ingen utfelling med disperse fargestoffer, utjevningsmidler eller pH-buffere
- Emulsjon som holder seg stabil gjennom nedkjøling, og forhindrer gjenavsetning
- Fungerer i både ett-bads- og pre-scour-ruter
Emulgeringsvindu
Temperaturområdet under oppvarming av badet der avfettingsmidlet løfter olje fra fiberen og låser den inn i vannfasen før fargestoffet kommer ut på stoffet.
For standard polyesterstrikkede og vevde varer, formulerer Hubei Zezhuang Technology Industrial Development Co., Ltd. ZZ6150R polyesterstofffarging spesialavfettingsmiddel rundt akkurat dette vinduet. Produsert i deres produksjonsbaser i Hangzhou og Jingzhou, håndterer denne konsentrerte overflateaktive blandingen typiske spin-finish-belastninger i en ett-badsrute uten å felle ut med disperse fargestoffer.
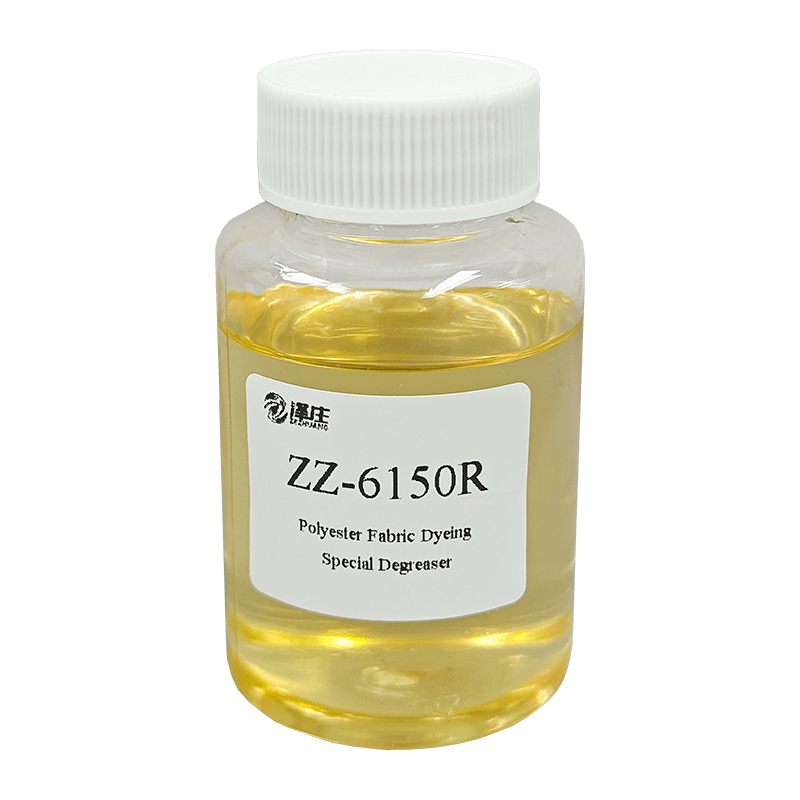 ZZ-6150R Polyester Stoff Farging Spesialavfettingsmiddel Dette konsentrerte ikke-ioniske/anioniske avfettingsmiddelet er designet for ett-bads polyesterfarging, og tilbyr dispersjon, chelatdannelse og lavt skum for å holde badekaret klart og forhindre fargeflekker. Se produkt →
Kompatibilitet med Dye Bath
Den største prosessbesparelsen kommer fra å slippe avfettingsmiddelet rett i fargebadet. Produktet må ikke skifte pH utenfor 4,0–5,5, må ikke utfelles med fargestoffdispersjon, og må ikke skumme nok til å sulte ut pumpesirkulasjonen. Et godt designet avfettingsmiddel gjør badekaret klart og homogent i løpet av de første ti minuttene.
Generelt skuremiddel vs. Fargespesifikk avfettingsmiddel
Et generelt skuremiddel renser støv og vannløselige urenheter ved moderat temperatur; den er ikke konstruert for å frakte oljer gjennom en fargesyklus. Fargehus erstatter noen ganger et vanlig skuremiddel for å redusere kostnadene. Risikoen er gjenavsetning: olje løsnes, men emulgeres ikke sterkt, så den går tilbake til stoffet under skylling eller nedkjøling, og produserer et defektmønster som er verre enn den opprinnelige flekken.
Risikovarsel: Å frigjøre olje uten å emulgere den er et oppsett for gjenavsetning. I motsetning til vanlige skuremidler, må et dedikert fargingsavfettingsmiddel holde oljen låst i suspensjon helt til 130°C og gjennom nedkjølingsfasen til badet er tømt.
Forberedelsestrinnet former også den endelige fasthetsprofilen, fordi ren fiber tar fargen jevnt og fikseringen forbedres. Konsekvent forberedelse beskytter direkte fargefasthet av det ferdige stoffet.
Hvordan kjøre avfettingsprosessen i et fargehus
Den mest pålitelige ruten er en prosess i ett bad: doser avfettingsmiddelet først, varm opp gjennom emulgeringsvinduet og fortsett til 130 °C for en standard dispergeringsfargesyklus.
- Inspiser greige for synlige oljemerker, spesielt på interlock, fleece og komprimert strikk.
- Doser avfettingsmiddelet før andre kjemikalier; 1,0–2,0 g/L for middels sentrifugering.
- Sirkuler ved 40–60°C i fem minutter for å fukte ut garnet.
- Varm opp gjennom 80–100°C og hold i 10–20 minutter for å emulgere oljen.
- Hold brennevinssirkulasjonen konstant under hele lasterommet.
- Bekreft badets klarhet, ramp deretter til 130°C og kjør fargeprogrammet.
For greige med tungoljeforurensning er det kanskje ikke nok med en dose på ett bad. Stoff som lagres lenge, behandles med flere omganger, eller omarbeides, bærer mer olje enn vinduet kan emulgere. En forskuring ved 100–110°C med et høykonsentrert kraftig tekstilavfettingsmiddel (som Zezhuangs ZZ6106H) fjerner oljen før fargestoffet kommer inn i maskinen.
Et enkelt 10–20 minutters hold ved 80–100°C er det som gjør et vått tekstil til et oljefritt fargesubstrat.
Matcher et spesialavfettingsmiddel for farging av polyesterstoff til fibertype og oljemengde
Riktig avfettingskvalitet avhenger av oljemengden, fiberblandingen og om prosessen kan akseptere et forhåndsskuringstrinn.
Standard single jersey, interlock og vevde stoffer i polyester med vanlig spinnefinish fungerer godt i en ett-badsrute med en dedikert avfettingsmiddel. Sterkt skittent gods trenger en høyere konsentrasjon. Polyester-spandex-blandinger fortjener separat oppmerksomhet: spandex frigjør sin egen olje under oppvarming, og avfettingsmidlet må håndtere begge fibertyper uten å forringe elastisiteten.
For varer som inneholder spandex, endres kjemien fordi elastisk garn mister styrke over omtrent 120 °C og ikke tåler aggressiv alkalitet. Zezhuangs høyeffektive avfettingsmiddel ZZS757 spandex-blandet stoff holder badekaret skånsomt nok til å beskytte elastisiteten mens det trekker metylsilikonolje fra begge fiberoverflatene.
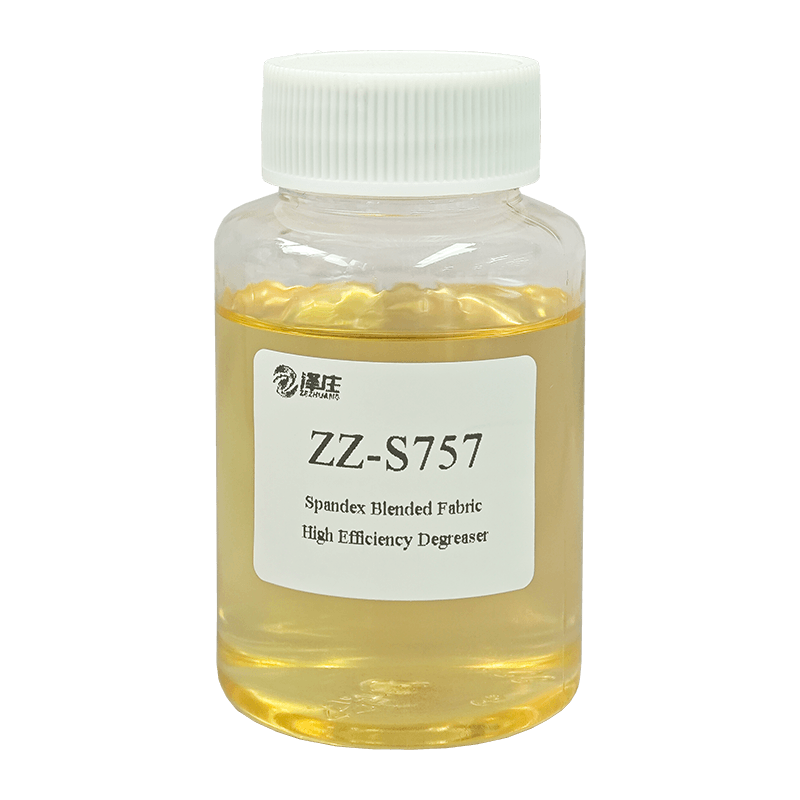 ZZ-S757 Spandex Blended Fabric høyeffektiv avfettingsmiddel Et skånsomt, men kraftig avfettingsmiddel for spandexblandinger, effektivt ved 70–100°C, fjerner metylsilikonolje uten å skade elastisiteten, egnet for ett-bads avfetting og farging. Se produkt →
Effektiv oljefjerning på skitten polyester greige
I praksis oversetter dette effektivitetsgapet direkte til avkastning. Stoff som bærer 0,2 % oljerester inn i fargebadet har en målbar sjanse for å motstå flekker på tvers av partiet; fjerning av oljen før farging eliminerer den vanligste årsaken til skyggeavvisninger.
For å sikre batch-til-batch-konsistens og beskytte fargingsutbyttet, evaluerer Zezhuangs interne testsenter emulsjonsstabilitet og kompatibilitet før hver forsendelse. Et rent underlag er den billigste kvalitetsforsikringen et fargehus kan kjøpe, og pålitelige hjelpemidler er grunnlaget for denne prosessen.
Ofte stilte spørsmål
Hvilken temperatur bør brukes ved avfetting av polyester før farging?
Hold badekaret ved 80–100 °C i 10–20 minutter for å åpne emulsjonsvinduet, og fortsett deretter til 130 °C for syklusen med dispergerfarge. Førskurruter går ved 100–110°C for sterkt tilsmusset greige.
Kan avfettingsmidlet kombineres direkte med disperse fargestoffer i ett bad?
Ja, når produktet er et fargingsspesielt avfettingsmiddel. Det må være ikke-utfellende, lavtskummende og pH-kompatibelt; tilsett den først, sirkuler kort, og varm deretter opp gjennom vinduet før du doserer fargestoffer og utjevningsmidler.
Hvorfor vises fortsatt hvite oljeflekker etter avfetting?
Enten var avfettingsmidlet underdosert, 80–100°C-holdetiden ble forkortet, eller oljemengden overskred dosen på ett bad. Sjekk greige først; tungt oljede varer trenger en forskuring med et kraftig avfettingsmiddel.
Trenger hver polyester batch et separat avfettingstrinn?
Ikke hvis avfettingsmidlet er kompatibelt med farging i ett bad. For standard, ren polyester er et enkelt bad som inkluderer avfettingsmiddelet, oppvarmingstiden og fargefasen tilstrekkelig og sparer tid, vann og energi.
The Path to Zero Shade avviser
Oljefjerning må skje før fargestoffopptak, ikke etter. Emulgeringsvinduet på 80–100°C er øyeblikket som bestemmer den endelige nyansen. Ved å velge en fargingsspesiell avfettingsmiddel som matcher din spesifikke fiberbelastning og maskinprofil, kan fargehus eliminere hvite flekker og fargeavstøtninger fra produksjonslinjen.
Hubei Zezhuang Technology Industrial Development Co., Ltd. støtter fargehus med et dedikert FoU-team, produksjonsbaser i Hangzhou og Jingzhou, og teknisk samarbeid med ledende tekstiluniversiteter. Hvis teamet ditt opplever gjenstridige oljeflekker eller ønsker å optimalisere fargeprosessen i ett bad, er våre tekniske spesialister klare til å vurdere oppskriften din og anbefale å starte formuleringer. Kontakt oss her for å be om en prøve eller et teknisk datablad.